
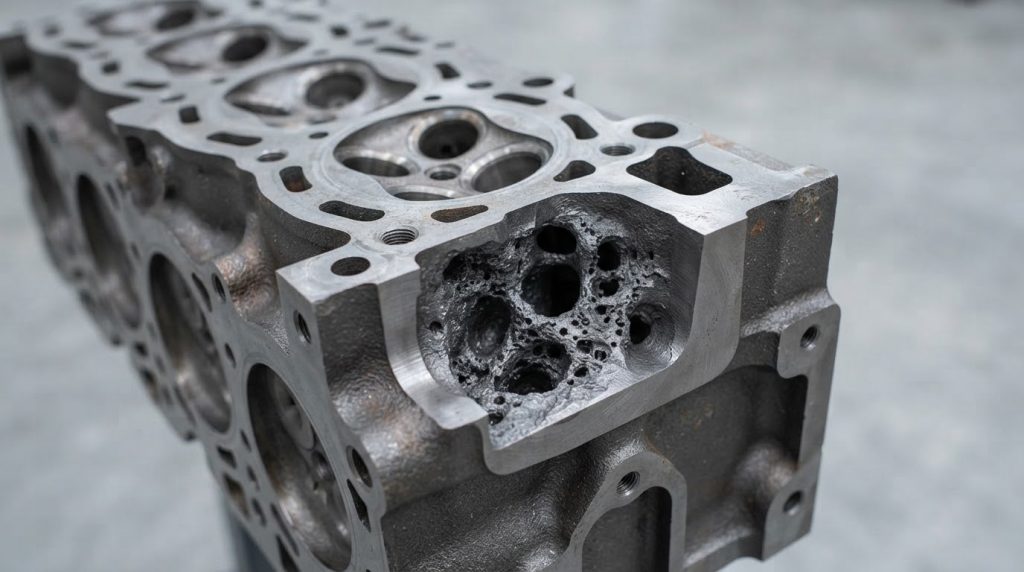
انقباض در ریخته گری
انقباض در ریختهگری یکی از پدیدههای طبیعی است که هنگام سرد شدن و انجماد فلز مذاب رخ میدهد. فلز در زمان کاهش دما و تبدیل شدن از حالت مذاب به جامد، معمولاً دچار کاهش حجم میشود. اگر این تغییر حجم بهدرستی در طراحی و فرآیند تولید در نظر گرفته نشود، ممکن است به ایجاد حفره، تخلخل انقباضی، تغییر ابعاد یا حتی ترک در برخی شرایط منجر شود. کنترل انقباض از مراحل مهم طراحی و تولید قطعات ریختگی است و باید از مرحله طراحی قالب و مدل تا انجماد قطعه مورد توجه قرار گیرد.
انقباض در ریخته گری چگونه اتفاق می افتد؟
وقتی فلز مذاب وارد قالب میشود، دمای آن بهتدریج کاهش پیدا میکند. با پایین آمدن دما، حجم فلز نیز میتواند کاهش یابد. این پدیده فقط به لحظه انجماد محدود نیست و میتوان آن را در مراحل مختلف سرد شدن ماده بررسی کرد.
بهطور کلی، انقباض را میتوان در سه مرحله اصلی بررسی کرد:
انقباض فلز در حالت مایع
مذاب پیش از شروع انجماد، با کاهش دما دچار کاهش حجم میشود. مقدار این تغییر به جنس و ترکیب آلیاژ و محدوده دمایی فرآیند وابسته است.
انقباض هنگام انجماد
در زمان تبدیل مذاب به جامد، ساختار ماده تغییر میکند و ممکن است کاهش حجم قابل توجهی رخ دهد. این مرحله از نظر طراحی سیستم تغذیه اهمیت زیادی دارد.
انقباض پس از انجماد
پس از تشکیل ساختار جامد نیز با ادامه کاهش دما، قطعه میتواند مقداری تغییر ابعادی داشته باشد. این تغییرات باید در طراحی مدل و تعیین ابعاد نهایی قطعه در نظر گرفته شوند. بنابراین، انقباض یک عدد ثابت و مستقل از شرایط تولید نیست و میزان آن به جنس ماده، طراحی قطعه و شرایط فرآیند وابسته است.
انقباض چه زمانی به عیب تبدیل می شود؟
خود انقباض لزوماً یک عیب نیست؛ زیرا کاهش حجم هنگام سرد شدن بخشی طبیعی از رفتار بسیاری از فلزات و آلیاژهاست. مشکل زمانی ایجاد میشود که مذاب مورد نیاز برای جبران کاهش حجم در هنگام انجماد به بخشهای در حال انجماد نرسد. در این حالت ممکن است در قسمتهای داخلی قطعه نواحی خالی ایجاد شود.
این نواحی میتوانند به شکلهای مختلف ظاهر شوند، از جمله:
- حفرههای انقباضی
- تخلخلهای ناشی از انقباض
- تغییرات نامطلوب ابعادی
ترک در شرایط خاص و در صورت فراهم بودن عوامل مؤثر دیگر محل و شکل این عیوب به هندسه قطعه، نحوه انجماد و شرایط تغذیه مذاب وابسته است.
حفره و تخلخل انقباضی چه تفاوتی دارند؟
عیوب انقباضی میتوانند از نظر اندازه و شکل متفاوت باشند. در برخی موارد، کاهش حجم در یک ناحیه باعث ایجاد حفرهای نسبتاً بزرگ میشود. در موارد دیگر، حفرههای کوچکتر و پراکنده در بخش داخلی قطعه شکل میگیرند که به آنها تخلخل انقباضی گفته میشود. این عیوب ممکن است در داخل قطعه قرار داشته باشند و به همین دلیل همیشه با مشاهده ظاهری قابل تشخیص نیستند.
نقش تغذیه کننده در کنترل انقباض
یکی از مهمترین اصول کنترل انقباض، فراهم کردن امکان تغذیه بخشهایی از قطعه است که دیرتر منجمد میشوند. برای این منظور از تغذیهکننده یا رایزر استفاده میشود. تغذیهکننده باید به شکلی طراحی و جانمایی شود که بتواند در زمان مناسب، مذاب مورد نیاز بخش در حال انجماد را تأمین کند. نکته مهم این است که تغذیهکننده با «راهگاه» یکسان نیست. سیستم راهگاهی وظیفه هدایت و توزیع مذاب از محل ورود به قالب تا حفره قالب را بر عهده دارد. تغذیهکننده برای جبران کاهش حجم مذاب هنگام انجماد و تأمین مذاب اضافی مورد استفاده قرار میگیرد. بنابراین، طراحی صحیح هر دو بخش برای کنترل مناسب فرآیند اهمیت دارد.
چرا قسمت های ضخیم قطعه بیشتر در معرض عیوب انقباضی هستند؟
قسمتهای ضخیم معمولاً دیرتر از بخشهای نازک منجمد میشوند. در نتیجه ممکن است زمانی که بخشهای اطراف آنها جامد شدهاند، هنوز مقداری مذاب در داخل این نواحی وجود داشته باشد. اگر این بخش نتواند مذاب کافی دریافت کند، احتمال شکلگیری نواحی انقباضی افزایش پیدا میکند. به همین دلیل در طراحی قطعات ریختگی باید تغییرات ضخامت، محل تجمع جرم و ترتیب انجماد مورد توجه قرار گیرد.
عوامل مؤثر بر میزان انقباض
میزان و نحوه بروز انقباض به یک عامل واحد وابسته نیست. مهمترین عوامل عبارتاند از:
جنس و ترکیب آلیاژ
هر فلز یا آلیاژ رفتار انجماد و تغییر حجم مخصوص خود را دارد. بنابراین نمیتوان یک درصد ثابت را برای تمام مواد ریختگی در نظر گرفت.
هندسه و ضخامت قطعه
شکل قطعه، تغییرات ضخامت و محلهای تجمع جرم بر نحوه انتقال حرارت و ترتیب انجماد تأثیر میگذارند.
دمای مذاب و قالب
شرایط حرارتی فرآیند میتواند سرعت سرد شدن و انجماد را تغییر دهد و در نتیجه بر رفتار انقباضی اثر بگذارد.
طراحی سیستم راهگاهی و تغذیه
نحوه ورود مذاب و محل، تعداد و ابعاد تغذیهکنندهها از عوامل مهم در تأمین مذاب مورد نیاز هنگام انجماد هستند.
شرایط قالب و انتقال حرارت
سرعت انتقال حرارت از قطعه به قالب میتواند در ترتیب انجماد بخشهای مختلف مؤثر باشد.
اضافه انقباض در طراحی مدل چیست؟
در طراحی مدل ریختهگری، باید تغییر ابعاد قطعه در اثر انقباض پس از انجماد نیز در نظر گرفته شود. به همین دلیل در بسیاری از فرآیندها، ابعاد مدل دقیقاً برابر با ابعاد نهایی قطعه در نظر گرفته نمیشود. مقدار این اصلاح به جنس ماده و شرایط تولید وابسته است و نمیتوان یک مقدار ثابت را برای همه قطعات استفاده کرد. این موضوع با تغذیهگذاری تفاوت دارد؛ اصلاح ابعاد مدل برای جبران تغییر ابعادی قطعه است، در حالی که تغذیهکننده برای تأمین مذاب مورد نیاز در زمان انجماد استفاده میشود.
چگونه می توان عیوب ناشی از انقباض را کاهش داد؟
برای کنترل این عیوب، مجموعهای از اقدامات در مراحل مختلف تولید انجام میشود:
- بررسی هندسه قطعه و محلهای تجمع جرم
- طراحی مناسب سیستم راهگاهی
- انتخاب محل و ابعاد مناسب تغذیهکننده
- توجه به ترتیب انجماد بخشهای مختلف قطعه
- کنترل شرایط حرارتی فرآیند
- در نظر گرفتن انقباض ماده در طراحی مدل
- بررسی قطعه پس از تولید و شناسایی عیوب احتمالی
در قطعات پیچیده، طراحی سیستم تغذیه صرفاً با توجه به شکل ظاهری انجام نمیشود و رفتار انجماد و ضخامتهای مختلف قطعه نیز باید مورد توجه قرار گیرد.
آیا انقباض فقط باعث ایجاد حفره می شود؟
خیر. انقباض میتواند به صورتهای مختلف بر نتیجه نهایی تولید اثر بگذارد. حفره و تخلخل انقباضی از شناختهشدهترین عیوب مرتبط با آن هستند، اما تغییرات ابعادی نیز اهمیت دارند. در برخی شرایط، تنشهای ایجادشده هنگام انجماد و انقباض میتوانند در شکلگیری ترکهای ریختگی نیز نقش داشته باشند. با این حال، ترک همیشه ناشی از انقباض نیست و برای تشخیص علت آن باید شرایط انجماد، هندسه قطعه و سایر عوامل فرآیند بررسی شوند.
اهمیت کنترل انقباض در تولید قطعات ریختگی
کنترل انقباض فقط برای جلوگیری از یک عیب ظاهری اهمیت ندارد. وجود نواحی متخلخل یا حفرههای داخلی میتواند بر عملکرد قطعه تأثیر بگذارد، بهخصوص زمانی که این نواحی در بخشهای مهم و تحت بار قطعه قرار گرفته باشند. به همین دلیل، طراحی مناسب پیش از تولید اهمیت زیادی دارد. هرچه رفتار انجماد و احتمال انقباض بهتر در مرحله طراحی در نظر گرفته شود، امکان کاهش دوبارهکاری و ضایعات نیز بیشتر خواهد بود.
جمع بندی
انقباض در ریختهگری نتیجه طبیعی کاهش دما و انجماد فلز است، اما در صورت کنترل نشدن میتواند به عیوبی مانند حفره و تخلخل انقباضی منجر شود. جنس ماده، هندسه قطعه، ضخامتها، شرایط حرارتی و طراحی سیستم راهگاهی و تغذیه از مهمترین عوامل مؤثر بر این پدیده هستند. در نتیجه، کنترل انقباض باید از مرحله طراحی مدل و قالب آغاز شود و تا مرحله انجماد و بررسی قطعه ادامه پیدا کند. شناخت صحیح رفتار انقباضی و طراحی مناسب تغذیه و مسیر ورود مذاب، یکی از بخشهای مهم در تولید قطعات ریختگی با ابعاد و ساختار مناسب است.