
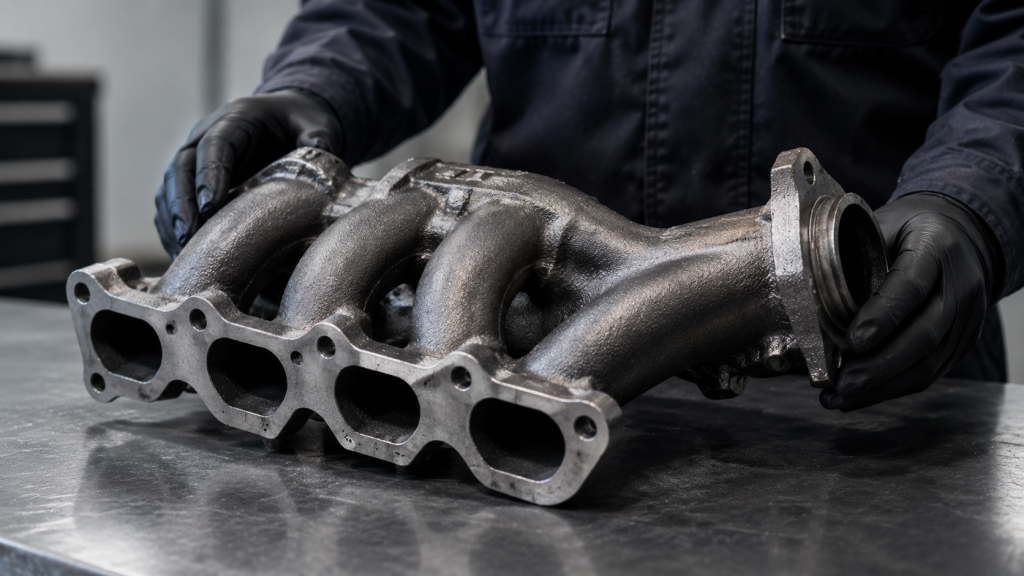
نکات حیاتی در تولید منیفولد؛ از انتخاب مواد تا کنترل نهایی
مقدمه؛ کیفیت منیفولد از مرحله تولید آغاز میشود
منیفولد دود یکی از قطعات مهم در مسیر خروج گازهای حاصل از احتراق موتور است و کیفیت ساخت آن میتواند بر عملکرد، دوام و پایداری مجموعه اثر بگذارد. این قطعه در حین کار با دمای بالا، تغییرات مکرر دما و تنشهای ناشی از انبساط و انقباض حرارتی مواجه است.
به همین دلیل، کیفیت منیفولد فقط به ظاهر قطعه محدود نمیشود؛ بلکه از انتخاب ماده اولیه و طراحی قالب تا ریختهگری، تمیزکاری، ماشینکاری و کنترل نهایی باید بهصورت یکپارچه مدیریت شود.
۱. انتخاب آلیاژ؛ اولین تصمیم مهم در تولید منیفولد
نوع آلیاژ باید بر اساس شرایط کاری قطعه، دمای سرویس، طراحی منیفولد و الزامات مشتری انتخاب شود. برای منیفولدهای ریختگی، خانوادههای مختلف چدن میتوانند مورد استفاده قرار گیرند که هرکدام رفتار متفاوتی در برابر حرارت، تنش و ارتعاش دارند.
در انتخاب ماده، موارد زیر اهمیت دارند:
ترکیب شیمیایی و محدوده مجاز عناصر
ساختار متالورژیکی مورد انتظار
استحکام و سختی متناسب با کاربرد
پایداری در برابر سیکلهای حرارتی
قابلیت ریختهگری و ماشینکاری
الزامات نقشه یا مشخصات فنی مشتری
در میان آلیاژهای مورد استفاده در قطعات چدنی، چدن خاکستری، چدن داکتیل و برخی آلیاژهای مقاوم به حرارت مانند SiMo و Ni-Resist هرکدام کاربردهای مشخصی دارند. بنابراین نمیتوان یک نوع چدن را برای تمام منیفولدها مناسب دانست؛ انتخاب نهایی باید با توجه به طراحی و شرایط واقعی کار انجام شود.
۲. کیفیت ریختهگری؛ جایی که دوام قطعه شکل میگیرد
حتی اگر آلیاژ بهدرستی انتخاب شده باشد، ریختهگری نامناسب میتواند باعث ایجاد عیوب داخلی و سطحی شود.
در تولید منیفولد، عواملی مانند موارد زیر اهمیت زیادی دارند:
کیفیت و آمادهسازی قالب و ماهیچه
طراحی صحیح سیستم راهگاهی و تغذیه
دمای مناسب مذاب هنگام بارریزی
کنترل سرعت و نحوه پر شدن قالب
جلوگیری از ورود سرباره و ناخالصی به مذاب
کنترل انجماد و کاهش احتمال ایجاد مک و تخلخل
دمای بارریزی عدد ثابتی برای همه آلیاژها نیست و باید متناسب با ترکیب آلیاژ، جنس قالب، ابعاد قطعه و شرایط فرایند تعیین شود. به همین دلیل، استفاده از یک دمای عمومی بدون درنظرگرفتن این عوامل میتواند گمراهکننده باشد.
۳. یکنواختی ضخامت؛ عامل مهم در عملکرد حرارتی
منیفولد در حین کار بارها گرم و سرد میشود. در نتیجه، اختلاف زیاد در ضخامت دیوارهها میتواند باعث ایجاد اختلاف در سرعت گرمشدن و سردشدن بخشهای مختلف قطعه شود.
این موضوع میتواند تنشهای حرارتی موضعی ایجاد کند و در صورت نامناسب بودن طراحی یا ساختار قطعه، احتمال ایجاد ترک را افزایش دهد.
بنابراین در طراحی و تولید باید به موارد زیر توجه شود:
یکنواختی نسبی ضخامت دیوارهها
جلوگیری از تغییرات ناگهانی ضخامت
طراحی مناسب گوشهها و محلهای اتصال
کاهش تمرکز تنش در نواحی حساس
ایجاد مسیر مناسب برای عبور گازهای خروجی
۴. طراحی هندسی؛ دقت در جزئیات کوچک
شکل هندسی منیفولد مستقیماً با نحوه اتصال و عملکرد آن ارتباط دارد. کوچکترین خطا در برخی سطوح اتصال یا محلهای سوراخکاری میتواند مونتاژ قطعه را با مشکل مواجه کند.
موارد مهم عبارتاند از:
موقعیت و ابعاد سوراخهای اتصال
صافی و تختی سطوح نشیمن
همراستایی سطوح و محلهای اتصال
ابعاد و شکل مجاری داخلی
شعاع گوشهها و تغییرات مقطع
تطابق کلی قطعه با نقشه فنی
۵. سیستم راهگاهی، تغذیه و ماهیچه
طراحی سیستم راهگاهی و تغذیه باید بهگونهای باشد که مذاب بهصورت کنترلشده در قالب جریان پیدا کند و انجماد قطعه تا حد امکان با ایجاد کمترین عیب همراه باشد.
در منیفولدهای دارای مجاری داخلی، ماهــیچهها نیز نقش مهمی دارند. جابهجایی ماهیچه، شکست آن یا آمادهسازی نامناسب میتواند روی شکل و ابعاد مجاری داخلی اثر بگذارد.
به همین دلیل، کنترل موارد زیر ضروری است:
موقعیت صحیح ماهیچه
استحکام و کیفیت ماهیچه
دقت قرارگیری آن در قالب
طراحی مناسب راهگاه و تغذیه
کنترل مسیر جریان مذاب
جلوگیری از ایجاد آشفتگی بیش از حد در پر شدن قالب
۶. کنترل ذوب و بارریزی
کیفیت مذاب یکی از عوامل تعیینکننده در کیفیت نهایی منیفولد است. کنترل ترکیب شیمیایی، دمای مذاب و شرایط بارریزی میتواند احتمال ایجاد برخی عیوب را کاهش دهد.
در این مرحله باید مواردی مانند:
ترکیب شیمیایی آلیاژ
دمای مذاب
زمان نگهداری مذاب
تمیزی مذاب و حذف سرباره
شرایط بارریزی
آمادهسازی قالب و ماهیچه
مطابق دستورالعمل فرایند و مشخصات فنی قطعه کنترل شوند.
۷. عیوب رایج در منیفولدهای ریختگی
برخی از مهمترین عیوبی که ممکن است در قطعات ریختگی از جمله منیفولد مشاهده شوند عبارتاند از:
تخلخل و مک: انقباض انجمادی، تغذیه نامناسب یا گاز
بسته به محل و اندازه، میتواند مؤثر باشد
حفرات گازی: گاز محبوس، رطوبت یا شرایط نامناسب قالب
ممکن است کیفیت سطح یا استحکام موضعی را کاهش دهد
ناخالصی و سرباره: تمیز نبودن مذاب یا ورود سرباره
میتواند پیوستگی و کیفیت موضعی قطعه را کاهش دهد
ترک: تنش حرارتی، طراحی نامناسب یا شرایط انجماد
در نواحی حساس میتواند بحرانی باشد
پر نشدن کامل: دمای نامناسب، سیالیت ناکافی یا طراحی نامناسب راهگاه
موجب ناقص شدن هندسه قطعه میشود
عیوب ماهیچه: جابهجایی یا تخریب ماهیچه
ابعاد مجاری داخلی را تحت تأثیر قرار میدهد
نکته مهم: وجود یک عیب الزاماً به معنی مردود بودن قطعه نیست. پذیرش یا رد قطعه باید بر اساس نقشه، مشخصات فنی، استاندارد مورد توافق و الزامات مشتری تعیین شود. اندازه، تعداد، محل و نوع عیب در تصمیمگیری اهمیت دارند و نمیتوان برای همه منیفولدها یک حد پذیرش عمومی تعیین کرد.
۸. تمیزکاری و عملیات پس از ریختهگری
پس از خروج قطعه از قالب، عملیات تمیزکاری و جدا کردن بخشهای اضافی ریختهگری انجام میشود. کیفیت این مرحله روی ظاهر قطعه و آمادهسازی آن برای ماشینکاری اثر مستقیم دارد.
در این مرحله باید از ایجاد آسیبهای ناخواسته به سطوح، لبهها و نواحی حساس جلوگیری شود.
۹. ماشینکاری و کنترل ابعادی
پس از ریختهگری، برخی سطوح منیفولد ممکن است به ماشینکاری نیاز داشته باشند تا ابعاد و شرایط سطحی موردنیاز برای مونتاژ به دست آید.
کنترل ابعادی میتواند شامل بررسی مواردی مانند:
ابعاد اصلی قطعه
موقعیت سوراخها
تختی سطوح اتصال
فاصلهها و محلهای اتصال
ابعاد نواحی ماشینکاریشده
تطابق قطعه با نقشه فنی
باشد.
هدف این مرحله فقط رسیدن به یک عدد ابعادی نیست؛ بلکه اطمینان از آن است که قطعه پس از تولید، قابل مونتاژ و منطبق با الزامات طراحی باشد.
۱۰. مقاومت در برابر سیکلهای حرارتی
منیفولد دود در طول کار تحت سیکلهای حرارتی متوالی قرار میگیرد. بنابراین مقاومت قطعه تنها به استحکام اولیه آن محدود نیست.
ترکیب آلیاژ، ریزساختار، ضخامت دیواره، طراحی هندسی و کیفیت ریختهگری همگی میتوانند بر رفتار قطعه در برابر این شرایط اثرگذار باشند.
به همین دلیل، کاهش تمرکز تنش و جلوگیری از عیوب ریختگی در نواحی حساس اهمیت ویژهای دارد.
۱۱. چکلیست کنترل کیفیت منیفولد
برای یک کنترل منظم، میتوان مهمترین موارد را به شکل زیر خلاصه کرد:
ماده اولیه
مشخص بودن گرید یا آلیاژ
کنترل ترکیب شیمیایی مطابق مشخصات فنی
اطمینان از شرایط مناسب مذاب
ریختهگری
کنترل قالب و ماهیچه
کنترل راهگاه و تغذیه
کنترل شرایط بارریزی
بررسی عیوب سطحی و ریختگی
هندسه و ماشینکاری
کنترل ابعاد اصلی
بررسی سطوح اتصال
کنترل محل سوراخها و نواحی مونتاژی
تطبیق با نقشه
بازرسی نهایی
VT
DT
PT در نواحی موردنیاز
تولید منیفولد در مجتمع فرتوت
در مجتمع فرتوت، تولید منیفولد بهعنوان یکی از زمینههای تولید قطعات ریختگی انجام میشود. کیفیت قطعه از مراحل اولیه تولید و انتخاب مواد تا ریختهگری، تمیزکاری، ماشینکاری و کنترل نهایی مورد توجه قرار میگیرد.
در کنار تولید، امکان انجام بازرسی چشمی، کنترل ابعادی و تست مایع نافذ نیز برای ارزیابی کیفیت قطعات و بررسی انطباق آنها با الزامات فنی وجود دارد.
هدف، ارائه قطعهای است که از نظر کیفیت ساخت، دقت هندسی، وضعیت سطوح و الزامات بازرسی با نیاز پروژه و مشخصات مورد توافق مطابقت داشته باشد.
جمعبندی
کیفیت منیفولد نتیجه یک مرحله یا یک آزمون منفرد نیست؛ بلکه از مجموعهای از عوامل به هم پیوسته شکل میگیرد:
انتخاب صحیح آلیاژ متناسب با شرایط کاری
کنترل دقیق فرایند ریختهگری و کاهش احتمال ایجاد عیوب
دقت هندسی و ماشینکاری برای اطمینان از مونتاژ صحیح
کنترل نهایی کیفیت متناسب با نقشه و الزامات پذیرش
مجتمع فرتوت با تمرکز بر تولید منیفولد و سایر قطعات ریختگی و ارائه خدمات بازرسی VT، DT و PT، آماده بررسی نیازهای تولید و کنترل کیفیت قطعات شما بر اساس مشخصات فنی موردنظر است.
برای تولید منیفولد یا درخواست خدمات بازرسی قطعات، با مجتمع فرتوت در ارتباط باشید.