
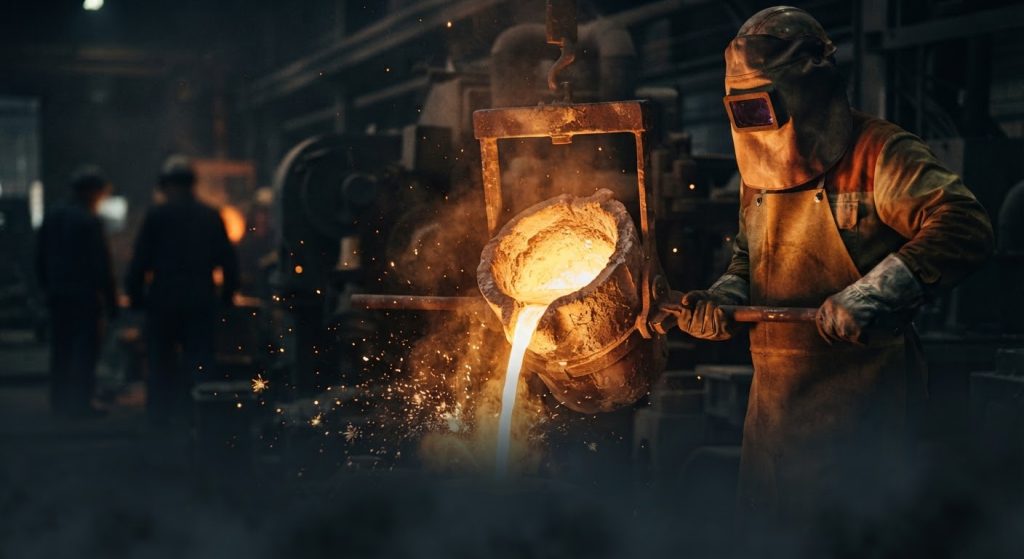
بهینهسازی فرآیند ریختهگری
بهینهسازی فرآیند ریختهگری چیست؟
ریختهگری یکی از روشهای مهم تولید قطعات فلزی است که در آن فلز مذاب درون قالب قرار میگیرد و پس از انجماد، شکل موردنظر را به دست میآورد. کیفیت قطعه نهایی به مجموعهای از مراحل تولید وابسته است و نمیتوان تنها یک مرحله را عامل کیفیت محصول دانست. بهینهسازی فرآیند ریختهگری یعنی تنظیم و هماهنگکردن مراحل مختلف تولید با هدف دستیابی به قطعهای با کیفیت پایدار، ابعاد مناسب و کمترین میزان ضایعات و عیوب. این فرآیند میتواند از مرحله طراحی قطعه و قالب آغاز شود و تا ذوب، بارریزی، انجماد، خروج قطعه از قالب و مراحل تکمیلی ادامه پیدا کند.
طراحی مناسب قطعه و قالب
یکی از مهمترین مراحل بهینهسازی، هماهنگ کردن طراحی قطعه با فرآیند ریختهگری است. هندسه نامناسب، تغییرات شدید ضخامت و گوشههای بسیار تیز میتوانند شرایط انجماد را پیچیده کرده و احتمال ایجاد برخی عیوب را افزایش دهند. به همین دلیل، طراحی باید به شکلی انجام شود که تولید قطعه و خروج آن از قالب با مشکل مواجه نشود. قالب نیز باید متناسب با هندسه و مشخصات قطعه آماده شود. کیفیت قالب و دقت آن میتواند مستقیماً بر شکل، سطح و ابعاد قطعه نهایی اثر بگذارد.
طراحی سیستم راهگاهی و تغذیه
نحوه ورود فلز مذاب به قالب یکی از عوامل مهم در کیفیت ریختهگری است. سیستم راهگاهی باید به شکلی طراحی شود که مذاب بتواند بخشهای مختلف حفره قالب را بهطور مناسب پر کند و جریان آن تا حد امکان کنترلشده باشد. از طرف دیگر، تغذیه برای جبران انقباض فلز در زمان انجماد اهمیت دارد. محل و ابعاد تغذیه باید با توجه به هندسه قطعه و نحوه انجماد آن تعیین شود. طراحی مناسب این بخشها میتواند احتمال ایجاد حفرههای انقباضی و برخی ناپیوستگیهای داخلی را کاهش دهد.
انتخاب و آمادهسازی مواد اولیه
کیفیت مواد اولیه یکی از پایههای مهم در تولید قطعات ریختهگری است. مواد مورد استفاده باید با مشخصات فنی قطعه و نوع آلیاژ موردنظر مطابقت داشته باشند. همچنین کنترل وضعیت مواد اولیه پیش از ورود به فرآیند ذوب اهمیت دارد. وجود مواد نامناسب یا آلودگی میتواند بر کیفیت مذاب و در نهایت بر خواص و سلامت قطعه اثر بگذارد. بنابراین، انتخاب صحیح مواد و کنترل آنها پیش از شروع فرآیند، بخشی از بهینهسازی تولید محسوب میشود.
کنترل ذوب و بارریزی
پس از آمادهسازی مواد، فرآیند ذوب و انتقال مذاب به قالب اهمیت زیادی پیدا میکند. شرایط ذوب باید متناسب با نوع ماده و الزامات قطعه کنترل شود. همچنین انتقال مذاب و بارریزی باید با دقت انجام شود تا از ایجاد تلاطم غیرضروری و مشکلات مربوط به پر شدن قالب جلوگیری شود. نمیتوان یک دما یا زمان ثابت را برای تمام فرآیندهای ریختهگری تعیین کرد؛ زیرا شرایط مناسب به نوع آلیاژ، هندسه قطعه، قالب و سایر مشخصات فرآیند وابسته است.
کنترل انجماد و کاهش عیوب ریختگی
پس از پر شدن قالب، نحوه انجماد مذاب نقش مهمی در شکلگیری قطعه دارد. تفاوت ضخامت در قسمتهای مختلف قطعه میتواند باعث شود بخشهای مختلف با سرعت متفاوتی منجمد شوند. اگر این موضوع در طراحی و فرآیند تولید در نظر گرفته نشود، احتمال ایجاد برخی عیوب افزایش پیدا میکند. تخلخل، مک، حفرههای انقباضی، ترک و پرنشدگی از جمله مشکلاتی هستند که ممکن است در فرآیند ریختهگری ایجاد شوند. بهینهسازی باید با هدف شناسایی علت ایجاد این عیوب و اصلاح مرحلهای که منشأ مشکل است انجام شود.
بهینهسازی مراحل پس از ریختهگری
خروج قطعه از قالب به معنای پایان فرآیند تولید نیست. بسته به نوع قطعه، مراحل دیگری مانند تمیزکاری، جداسازی بخشهای اضافی و آمادهسازی برای ماشینکاری انجام میشود. اجرای صحیح این مراحل اهمیت دارد؛ زیرا آسیبدیدن سطوح یا باقی ماندن بخشهای اضافی میتواند مراحل بعدی تولید را با مشکل مواجه کند. در قطعاتی که نیاز به ماشینکاری دارند، آمادهسازی مناسب قطعه ریختگی میتواند رسیدن به ابعاد نهایی را آسانتر کند.
ماشینکاری و کنترل دقت ابعادی
بسیاری از قطعات ریختگی پس از تولید نیاز به ماشینکاری دارند تا به ابعاد و سطوح موردنظر برسند. به همین دلیل، در فرآیند بهینه تولید باید از ابتدا مشخص باشد که کدام سطوح و ابعاد باید در مراحل بعدی ماشینکاری شوند. هماهنگی میان طراحی، ریختهگری و ماشینکاری میتواند از مشکلاتی مانند کمبود ضخامت برای ماشینکاری یا عدم دستیابی به ابعاد نهایی جلوگیری کند. دقت ابعادی، بهویژه در سطوح و محلهایی که قطعه در مونتاژ با سایر اجزا درگیر میشود، اهمیت ویژهای دارد.
کاهش ضایعات و افزایش پایداری تولید
یکی از اهداف اصلی بهینهسازی، کاهش تعداد قطعات معیوب و جلوگیری از تکرار مشکلات تولید است.
اگر یک عیب بهصورت مکرر در قطعات مشاهده شود، باید علت ایجاد آن در مراحل مختلف فرآیند بررسی شود. اصلاح علت اصلی معمولاً مؤثرتر از اصلاح جداگانه قطعات معیوب است. کاهش ضایعات علاوه بر بهبود کیفیت، موجب استفاده بهتر از مواد اولیه و کاهش دوبارهکاری میشود. بنابراین، یک فرآیند بهینه فقط فرآیندی نیست که قطعه سالم تولید کند؛ بلکه باید بتواند این کیفیت را بهصورت پایدار و تکرارپذیر حفظ کند.
جمعبندی
بهینهسازی ریختهگری یک اقدام منفرد نیست، بلکه مجموعهای از تصمیمهای فنی در مراحل مختلف تولید است. طراحی مناسب، انتخاب مواد، کنترل ذوب و بارریزی، مدیریت انجماد، کاهش عیوب و هماهنگی با ماشینکاری، همگی در کیفیت نهایی قطعه نقش دارند. در مجتمع فرتوت، این رویکرد در مسیر تولید قطعات مورد توجه قرار میگیرد تا فرآیند تولید با مشخصات و الزامات هر قطعه هماهنگ باشد.