
051-37607222
Info@fartutcomplex.com
مشهد، کیلومتر ۲۰ جاده فریمان، شهرک صنعتی ریخته گران، پلاک ۷۱
ایران ،خراسان رضوی
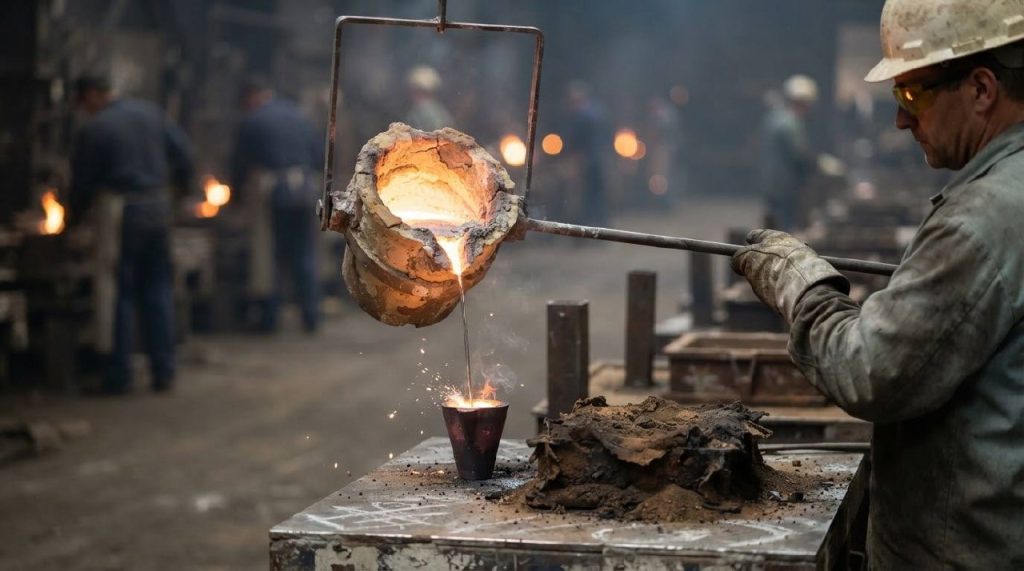
ریختهگری ماسهای یکی از روشهای متداول و انعطافپذیر برای تولید قطعات فلزی است که امکان ساخت قطعات با هندسهها و ابعاد مختلف را فراهم میکند. در این روش، حفرهای مطابق شکل قطعه در قالب ماسهای ایجاد شده و فلز مذاب پس از آمادهسازی و کنترل شرایط ذوب، داخل قالب ریخته میشود. پس از انجماد و خنک شدن قطعه، قالب تخریب شده و قطعه از قالب خارج میشود.
این روش بهویژه برای تولید قطعات چدنی و قطعاتی که هندسه آنها استفاده از قالبهای دائمی را دشوار یا غیراقتصادی میکند، کاربرد گستردهای دارد. طراحی صحیح قالب، سیستم راهگاهی و تغذیه، کیفیت ماسه و ماهیچه و همچنین کنترل شرایط ذوب و بارریزی، از عوامل مؤثر بر کیفیت نهایی قطعه هستند.
مراحل اصلی ریختهگری ماسهای
طراحی مدل و سیستم قالب:
فرآیند با بررسی هندسه قطعه و طراحی مدل آغاز میشود. در این مرحله عواملی مانند انقباض فلز، شیب خروج مدل، خط جدایش، محل ماهیچهها و نحوه ورود و تغذیه فلز در نظر گرفته میشوند.
آمادهسازی قالب و ماهیچه:
قالب ماسهای بر اساس مدل آماده شده و در صورت وجود حفرهها و سطوح داخلی، ماهیچه در محل مناسب قرار میگیرد. کیفیت و استحکام قالب و ماهیچه تأثیر مستقیمی بر شکل، ابعاد و کیفیت سطح قطعه دارد.
ذوب و آمادهسازی فلز:
فلز مورد استفاده در کوره ذوب شده و پیش از بارریزی، شرایط آن از نظر ترکیب شیمیایی، دما و وضعیت متالورژیکی کنترل میشود. در تولید قطعات چدنی، کنترل عناصر شیمیایی و شرایط متالورژیکی مذاب اهمیت ویژهای دارد.
بارریزی و پر شدن قالب:
مذاب از طریق سیستم راهگاهی وارد حفره قالب میشود. طراحی و شرایط بارریزی باید به گونهای باشد که پر شدن قالب با حداقل آشفتگی و ورود نامطلوب هوا و ناخالصیها انجام شود.
انجماد و خنک شدن:
پس از پر شدن قالب، فلز در داخل حفره منجمد میشود. نحوه انجماد و سرعت خنک شدن میتواند بر ریزساختار، عیوب انقباضی و خواص نهایی قطعه تأثیرگذار باشد.
خارج کردن، تمیزکاری و پرداخت:
پس از خنک شدن، قطعه از قالب خارج شده و بخشهای اضافی مانند راهگاه و تغذیه جدا میشوند. بسته به نوع قطعه، عملیات تمیزکاری، سنگزنی، ماشینکاری، عملیات حرارتی و کنترلهای نهایی نیز انجام میشود.
در مجتمع فرتوت، ریختهگری ماسهای به عنوان یکی از روشهای تولید قطعات ریختگی مورد استفاده قرار میگیرد و در کنار مراحل آمادهسازی مذاب، قالبگیری، بارریزی، تمیزکاری و ماشینکاری، امکان تولید قطعات مورد استفاده در خودرو و صنایع وابسته را فراهم میکند.
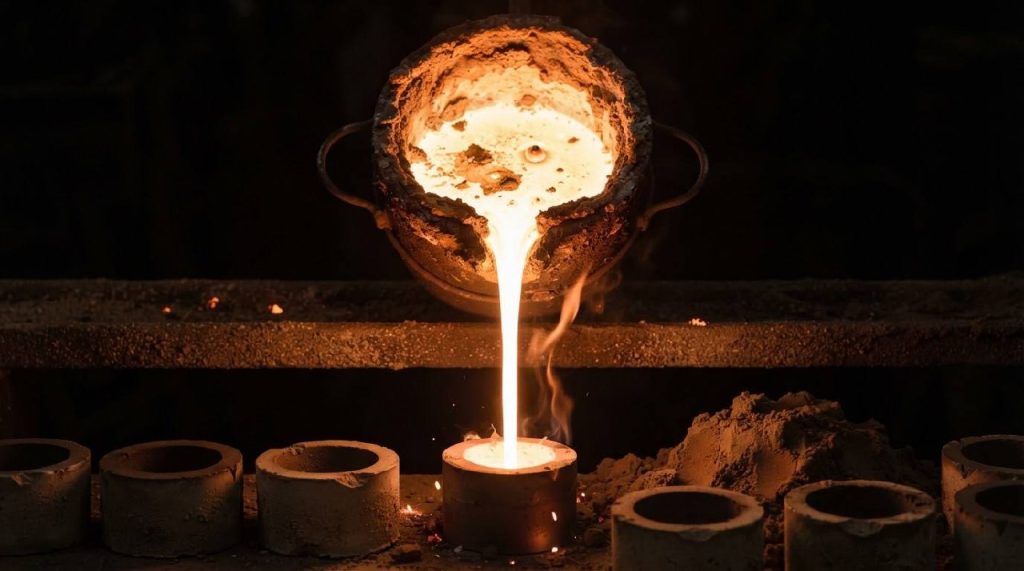
ریختهگری گریز از مرکز یکی از روشهای تخصصی ریختهگری است که برای تولید قطعات استوانهای، حلقوی و قطعاتی با هندسه متقارن حول یک محور کاربرد دارد. در این فرآیند، قالب حول محور مشخصی دوران میکند و فلز مذاب همزمان با دوران قالب وارد آن میشود. نیروی حاصل از دوران باعث حرکت مذاب به سمت دیواره قالب شده و فرآیند شکلگیری و انجماد قطعه در شرایط کنترلشده انجام میشود.
این روش به دلیل ویژگیهای فرآیند، برای تولید قطعاتی مانند بوشها و قطعات استوانهای که نیاز به کیفیت مناسب در سطوح داخلی و خارجی و ساختار یکنواخت دارند، گزینه مناسبی است.
فرآیند ریختهگری گریز از مرکز
آمادهسازی قالب:
قالب پیش از شروع فرآیند آماده شده و شرایط سطح داخلی آن، پوشش مورد استفاده و دمای کاری متناسب با نوع قطعه و فلز کنترل میشود.
ذوب و آمادهسازی مذاب:
فلز در شرایط مناسب ذوب شده و ترکیب شیمیایی، دما و وضعیت متالورژیکی آن پیش از بارریزی بررسی و کنترل میشود.
دوران قالب و بارریزی:
قالب با سرعت مشخصی دوران کرده و مذاب در شرایط کنترلشده وارد قالب میشود. سرعت دوران، دمای مذاب، نرخ بارریزی و شرایط قالب از جمله پارامترهایی هستند که باید متناسب با ابعاد قطعه، جنس آلیاژ و شرایط فرآیند تعیین شوند؛ بنابراین یک مقدار ثابت و عمومی برای همه قطعات وجود ندارد.
انجماد و شکلگیری قطعه:
مذاب در تماس با دیواره قالب شروع به انجماد میکند و ساختار قطعه در حین پیشروی جبهه انجماد شکل میگیرد. کنترل مناسب فرآیند میتواند به ایجاد ساختار متراکم و کاهش احتمال برخی عیوب مرتبط با انجماد کمک کند.
خارج کردن و ماشینکاری:
پس از تکمیل فرآیند انجماد و خنک شدن، قطعه از قالب خارج شده و در صورت نیاز عملیات برش، تمیزکاری و ماشینکاری سطوح داخلی و خارجی روی آن انجام میشود تا قطعه به ابعاد و تلرانس مورد نظر برسد.
ریختهگری گریز از مرکز بهویژه برای تولید قطعات استوانهای و حلقوی مانند بوشها و لاینرها اهمیت دارد و انتخاب صحیح پارامترهای فرآیند، کیفیت مذاب، شرایط قالب و کنترل انجماد، نقش مهمی در کیفیت نهایی محصول دارد.
در مجتمع فرتوت، این روش در راستای تولید قطعات استوانهای و بوشهای مورد استفاده در خودرو و صنایع وابسته به کار گرفته میشود و فرآیند تولید آن با مراحل آمادهسازی مذاب، ریختهگری، پرداخت و ماشینکاری قطعه تکمیل میشود.
چدن یکی از مهمترین آلیاژهای پایهآهن در صنعت ریختهگری است که به دلیل قابلیت ریختهگری مناسب، تنوع خواص مکانیکی و امکان تولید قطعات با هندسههای مختلف، کاربرد گستردهای در صنایع مختلف بهویژه صنعت خودرو دارد.
چدن یک ماده واحد با خواص ثابت نیست؛ بلکه خانوادهای از آلیاژهاست که با تغییر ترکیب شیمیایی، شکل گرافیت و ریزساختار، خواص متفاوتی پیدا میکنند. به همین دلیل انتخاب نوع چدن باید بر اساس کاربرد قطعه، شرایط کاری و الزامات فنی آن انجام شود.
چدن خاکستری
در چدن خاکستری، گرافیت به شکل ورقهای در زمینه فلزی قرار دارد. این ساختار موجب میشود چدن خاکستری در بسیاری از کاربردها از قابلیت ماشینکاری مناسب و توانایی خوبی در جذب ارتعاشات برخوردار باشد. این ویژگیها باعث شدهاند چدن خاکستری در طیف گستردهای از قطعات صنعتی و خودرویی مورد استفاده قرار گیرد.
چدن داکتیل
در چدن داکتیل، گرافیت عمدتاً به شکل کروی تشکیل میشود. این ساختار میتواند در مقایسه با چدن خاکستری، استحکام، چقرمگی و شکلپذیری بالاتری ایجاد کند. دستیابی به این ساختار نیازمند کنترل دقیق ترکیب مذاب و انجام فرآیند مناسب اصلاح ساختار گرافیت پیش از ریختهگری است.
مراحل تولید قطعات چدنی
طراحی قطعه و مدل:
هندسه قطعه، ضخامتها، انقباض فلز، خط جدایش و نحوه خروج مدل در مرحله طراحی بررسی میشود.
آمادهسازی قالب:
قالب متناسب با هندسه و مشخصات قطعه آماده شده و در صورت نیاز، ماهیچهها برای ایجاد حفرهها و سطوح داخلی در قالب قرار میگیرند.
ذوب و آمادهسازی مذاب:
ترکیب شیمیایی، دمای مذاب و شرایط متالورژیکی آن کنترل میشود. در تولید چدن، کنترل عناصر و شرایط تشکیل گرافیت اهمیت ویژهای دارد.
بارریزی و انجماد:
مذاب وارد قالب شده و پس از پر شدن حفره، فرآیند انجماد آغاز میشود. طراحی سیستم راهگاهی و تغذیه و همچنین شرایط حرارتی قطعه، بر نحوه پر شدن و انجماد آن تأثیرگذار هستند.
خارج کردن و تمیزکاری:
پس از انجماد و خنک شدن، قطعه از قالب خارج شده و عملیات جداسازی راهگاه و تغذیه، تمیزکاری و آمادهسازی برای مراحل بعدی انجام میشود.
ماشینکاری و کنترل نهایی:
در صورت نیاز، سطوح قطعه ماشینکاری شده و ابعاد، ظاهر، ساختار و سایر مشخصات مورد نیاز بررسی میشوند.
در مجتمع فرتوت، تمرکز بر تولید قطعات ریختگی چدنی برای کاربردهای خودرویی و صنعتی است. ترکیب دانش ریختهگری، کنترل شرایط مذاب، قالبگیری، انجماد، عملیات تکمیلی و ماشینکاری، امکان تولید قطعاتی را فراهم میکند که متناسب با الزامات فنی و شرایط کاری مورد نظر طراحی و تولید میشوند.
ریختهگری یکی از روشهای مهم در تولید قطعات خودرو است که امکان ساخت قطعات با هندسه، ابعاد و شکلهای متنوع را فراهم میکند. بسیاری از قطعاتی که در بخشهای مختلف موتور و مجموعههای مکانیکی خودرو مورد استفاده قرار میگیرند، به دلیل شکل هندسی و شرایط کاری خود، با استفاده از فرآیندهای ریختهگری تولید میشوند. در این فرآیند، انتخاب روش مناسب، طراحی دقیق مدل و قالب، آمادهسازی صحیح مواد اولیه و کنترل شرایط ذوب و انجماد، از عوامل مؤثر بر کیفیت نهایی قطعه به شمار میروند. پس از شکلگیری قطعه، مراحل تکمیلی مانند جداسازی از قالب، تمیزکاری، برطرف کردن زوائد و در صورت نیاز ماشینکاری انجام میشود تا قطعه به ابعاد و شرایط مورد نظر برسد. همچنین بررسی ظاهری و ابعادی قطعات در مراحل مختلف تولید میتواند به شناسایی عیوب احتمالی و اطمینان از انطباق قطعه با مشخصات فنی کمک کند. به همین دلیل، تولید قطعات ریختگی خودرو تنها به مرحله قالبگیری و ذوب محدود نمیشود و مجموعهای از مراحل تولید و بررسی را شامل میشود. در مجتمع فرتوت، خدمات ریختهگری و تولید قطعات خودرو بر اساس نمونه، نقشه و مشخصات فنی مورد نظر مشتری انجام میشود. این مجموعه تجربه تولید قطعاتی مانند بوش سیلندر، سرسیلندر، فلایویل و منیفولد دود را دارد و در کنار فرآیند ریختهگری، امکان انجام مراحل تکمیلی و ماشینکاری و همچنین بررسیهای مورد نیاز قطعات را نیز فراهم میکند.
مجتمع فرتوت امکان تولید قطعات ریختگی سفارشی را متناسب با مشخصات فنی و نیاز مشتری فراهم میکند. فرآیند تولید با بررسی نقشه، نمونه یا اطلاعات فنی قطعه آغاز شده و با انتخاب روش مناسب ریختهگری، طراحی و آمادهسازی قالب، ذوب و آمادهسازی مذاب و انجام عملیات تکمیلی ادامه پیدا میکند.
با توجه به نوع قطعه و الزامات آن، امکان تولید قطعات مختلف از جمله قطعات چدنی و قطعات استوانهای و حلقوی در چارچوب توانمندیهای مجموعه وجود دارد. پس از تولید نیز قطعات میتوانند تحت بررسیهای ظاهری، ابعادی و آزمایشهای کنترل کیفیت مورد نیاز قرار گیرند تا تطابق آنها با مشخصات تعیینشده ارزیابی شود.
این رویکرد به مجتمع فرتوت امکان میدهد قطعات ریختگی مورد نیاز مشتری را بر اساس نقشه، نمونه یا مشخصات فنی ارائهشده بررسی کرده و مناسبترین مسیر تولید را برای آنها تعیین کند.
برای سفارش تولید قطعات ریختگی سفارشی، دریافت مشاوره تخصصی و استعلام قیمت، میتوانید با کارشناسان مجتمع فرتوت در تماس باشید.